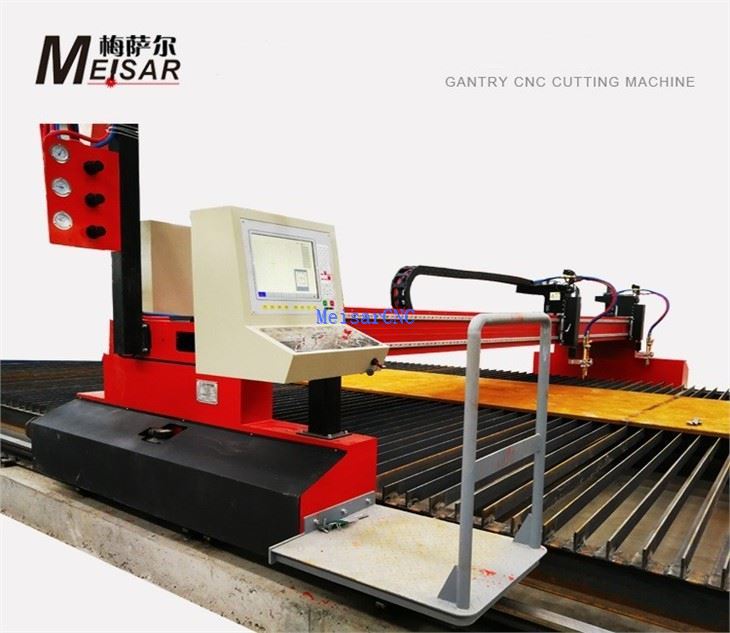
Máquinas industriais de corte de chapas e perfis de aço CNC
Sistemas-de corte CNC para serviços pesados projetados para corte preciso de perfis, chanfro e processamento de chapas pesadas em aço estrutural, construção naval e fabricação de equipamentos.
Especificações do produto e métricas de desempenho
Projetado para processar placas de aço carbono, aço inoxidável e alumínio com espessura de 6 mm a 150 mm, construído com um pórtico de aço soldado com alívio de tensão-e servo-drives CA-dois lados para manter a estabilidade dimensional em operações de vários-turnos.
|
Parâmetro Técnico |
Especificação padrão |
Opção-de serviço pesado |
|
Largura de corte efetiva |
2.000 mm - 4.000 mm |
Até 6.000 mm |
|
Comprimento de corte eficaz |
6.000 mm - 12.000 mm |
Personalizado até 24.000 mm |
|
Sistema de acionamento |
Servomotores AC sem escova + caixas de engrenagens planetárias |
Pinhão e cremalheira helicoidal-do lado duplo |
|
Precisão de posicionamento |
mais/menos 0,1 mm/m |
mais/menos 0,05 mm/m |
|
Velocidade máxima de deslocamento rápido |
20.000 mm/min |
30.000 mm/min |
|
Tecnologias de corte |
Oxi-combustível, plasma de alta-definição |
Cabeça chanfrada de 5 eixos, integração de laser de fibra |
Padrões Básicos de Fabricação e Evidências de Engenharia
Estrutura do Pórtico:Construção-de aço soldado tipo caixa, recozido a 600 graus Celsius em um forno de grande-escala para eliminar tensões residuais internas, evitando distorção térmica ao longo de anos de operação contínua.
Usinagem de Precisão:Todas as superfícies de contato das vigas do pórtico são fresadas em uma broqueadora CNC de 20 metros em uma única configuração para garantir paralelismo e retilineidade dentro de 0,05 mm.
Controle de movimento e detecção de altura:Integrado com controladores CNC industriais (Hypertherm EDGE Connect ou Burny 10LCD) com suporte para código ISO G-e software de agrupamento automático. Possui controle de altura da tocha (THC) de tensão capacitiva e de arco-para uma distância de-resistência consistente.
Conformidade Elétrica:Os gabinetes de controle aderem aos padrões NFPA 79, usando blocos de terminais numerados, cabos blindados para evitar interferência de plasma de alta-frequência e painéis de distribuição Schneider/Siemens de nível-industrial.
Teste de aceitação de fábrica (FAT):Cada sistema passa por um teste de simulação de 72{1}} horas, calibração do interferômetro a laser para precisão de posicionamento e um corte de teste ao vivo para verificar a quadratura e as tolerâncias diagonais antes da embalagem.
Guia de seleção de tecnologia: plasma x laser x oxi{2}}combustível
A seleção da tecnologia de corte térmico correta determina o custo operacional por metro e o tempo subsequente de preparação da soldagem. Use esta matriz de avaliação para alinhar as especificações do equipamento com os requisitos do chão de fábrica:
|
Métrica de avaliação |
Corte a plasma-de alta definição |
Corte a laser de fibra (15kW-30kW) |
Oxi-corte de combustível |
|
Gama ideal de aço carbono |
6 mm - 50 mm (Separação de até 80mm+) |
6 milímetros - 35 milímetros |
50 mm - 200 mm+ |
|
Custo de investimento de capital |
Médio |
Alto |
Baixo a Médio |
|
Custo Operacional (Consumíveis) |
Moderado |
Baixo (alta eficiência elétrica) |
Baixo (oxigênio e propano) |
|
Velocidade de Corte (Aço 20mm) |
Aproximadamente. 2,200 mm/min |
Aproximadamente. 1,800 mm/min |
Aproximadamente. 400 mm/min |
|
Esquadria e angularidade da borda |
ISO 9013 Faixa 2 a 3 |
ISO 9013 Faixa 1 a 2 |
ISO 9013 Faixa 3 a 4 |
Critérios de seleção de engenharia para chapas pesadas:
• Menos de 25 mm: os lasers de fibra oferecem alta velocidade e largura de corte estreita para peças finas-a{2}}médias.
• 25 mm a 80 mm: plasma de alta-definição (como sistemas XPR da Hypertherm) fornece o equilíbrio ideal entre capacidade de perfuração, qualidade de borda e menor gasto de capital.
• Acima de 80 mm: o oxi-combustível continua sendo a escolha definitiva para placas estruturais ultra{2}}espessas e componentes de vasos de pressão.
Cenários de aplicação
Fabricação de aço estrutural:
Corte de reforços de conexão, placas de base e nós estruturais para edifícios-altos e infraestrutura de pontes.
Construção Naval e Engenharia Marinha:
Processamento de placas de casco de grande-formato, estruturas de teia e perfis de reforço longitudinal.
Máquinas de construção:
Fabricação de componentes de chassis de placas-espessas, braços de lança e caçambas de escavadeiras a partir de aços estruturais de alta-resistência (por exemplo, classes Hardox/Weldox).
Fabricação de vasos de pressão:
Preparação de bordas e corte de contorno para cascos de tanques e cabeças abauladas.
Perguntas frequentes (FAQ)
P: Qual é a espessura máxima da placa suportada por plasma versus oxi-combustível nesta máquina?
R: Os sistemas de plasma de alta-definição perfuram e cortam aço carbono de maneira limpa em até 50 mm, com capacidade de separação de 80 mm. Para chapas superiores a 80 mm até 200 mm, a máquina integra postos de oxicombustível-multitocha-com ignição eletrônica automática.
P: Como a distorção térmica é minimizada durante o corte contínuo em alta-velocidade?
R: A mesa de corte utiliza um projeto de zoneamento descendente compartimentado com amortecedores pneumáticos que abrem somente abaixo da área de corte ativa. Isto isola o calor, extrai os fumos de forma eficiente e protege as ripas de suporte estrutural contra empenamentos.
P: A máquina pode realizar corte chanfrado para posterior preparação de soldagem?
R: Sim. O sistema pode ser configurado com uma cabeça de corte chanfrada dinâmica de 5-eixos (suportando chanfros V, Y, X e K) ou uma tocha chanfrada de oxi{4}combustível com inclinação pneumática, mantendo ângulos de rotação de até 45 graus para perfilamento direto de preparação de solda.
P: Qual software de agrupamento CAD/CAM é compatível com o controlador CNC?
R: O controlador importa nativamente arquivos .DXF e .DWG padrão e integra-se perfeitamente com softwares de agrupamento de terceiros, como ProNest, SigmaNEST e FastCAM, para otimizar a utilização de materiais e gerar caminhos de ferramenta.
P: Quais são os requisitos elétricos e de utilidade para instalação?
R: A potência de entrada padrão é 3-fase 380V/480V, 50/60Hz. As configurações de plasma exigem ar limpo e seco de 0,6 a 0,8 MPa e gases de corte industriais apropriados (oxigênio, nitrogênio, argônio-hidrogênio) com vazões especificadas fornecidas em nosso guia de pré-instalação.
Tag: máquina de corte de chapa de aço cnc e perfil, China fabricantes de máquinas de corte de chapa de aço cnc e perfil, fornecedores, fábrica